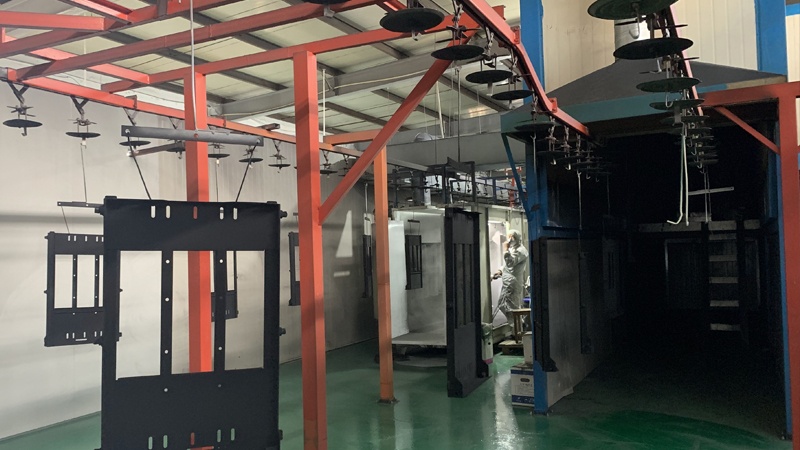
喷塑(静电粉末喷涂)是钣金件最常用的表面处理方式之一,兼具防护与外观功能。其工艺质量取决于前处理、喷涂与固化三个环节。
一、前处理:决定附着力的关键
涂层脱落绝大多数源于前处理不到位。标准流程包括:
- 除油:去除冲压油、切削液、手汗油污。
- 除锈:去除氧化皮与锈层,常用酸洗或打磨机械除锈。
- 磷化或陶化:形成转化膜,提升粉末附着力与耐蚀性。
- 水洗与烘干:多级水洗后烘干,避免残液与水分影响喷涂。
二、喷涂:静电吸附成膜
粉末在喷枪高压静电场中带电,被吸附到接地工件表面。需控制喷枪电压、出粉量、喷距与走枪速度,保证膜厚均匀。工件边角与内腔易出现膜厚不足,需补喷。
三、固化:温度与时间双控
喷涂后进入烘道,按粉末厂家给定温度曲线固化(常见 180–200℃)。温度不足会导致固化不完全、耐磨性差;温度过高则易黄变、流挂。
四、常见质量问题与对策
| 问题 | 可能原因 | 对策 |
|---|---|---|
| 掉漆、起皮 | 前处理不彻底、有油污或锈 | 加强除油除锈与磷化,检查水洗水质 |
| 表面颗粒 | 粉尘污染、粉末受潮结块 | 保持喷房洁净,粉末密封干燥存放 |
| 色差 | 膜厚不均、固化温度波动 | 稳定膜厚与炉温曲线,同批同色生产 |
| 露底 | 边角静电屏蔽、喷涂不到位 | 边角补喷,调整挂具与喷枪角度 |
五、喷塑与喷粉、烤漆的区别
- 喷粉(喷塑):粉末涂料,膜层厚、耐磨、环保无溶剂,适合工业件与户外件。
- 烤漆:液体漆喷涂后烘干,光泽与颜色选择更丰富,外观细腻,多用于外观件。
- 喷砂:属于前处理或装饰处理,用于获得哑光质感与提高附着力。
量维钣金设有无尘室喷涂线与烤漆车间,可承接多色系喷塑、喷粉与烤漆需求,表面处理能力覆盖外观件与防腐件。