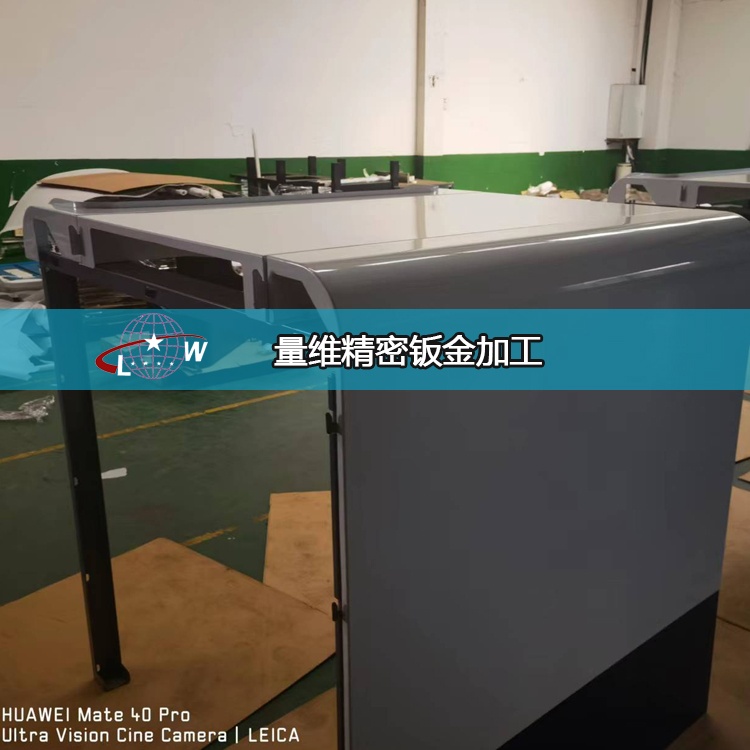
高精度钣金件的品质不仅取决于尺寸精度,表面处理质量同样直接影响客户验收。喷塑作为外观件最主要的表面处理方式,需要精细的过程控制。本案例分享量维钣金的高精度喷塑钣金加工经验。
一、客户需求
- 零件为设备外观组件,对外观要求高,膜层颜色需与色卡一致。
- 表面不得有颗粒、流挂、色差与露底。
- 折弯处涂层不得开裂,需具备一定柔韧性与附着力。
- 需通过附着力与膜厚检验。
二、工艺方案
1. 前处理
采用除油 → 水洗 → 除锈 → 水洗 → 磷化(陶化) → 水洗 → 烘干的完整前处理线,确保基面洁净并形成转化膜,这是涂层不脱落的前提。
2. 喷涂
在无尘等级受控的喷房内静电喷涂,控制电压、出粉量与走枪速度,重点对边角、内腔与安装孔周边补喷,避免静电屏蔽造成的露底。
3. 固化
按粉末规格曲线固化,严格控制温度与时间,避免固化不足导致耐磨性差或过烘导致黄变。
三、常见问题与解决
- 折弯处涂层开裂:根源多为涂层过厚或粉末柔韧性不足。应对措施是先折弯后喷涂,并优先选用柔韧性好的粉末。
- 表面颗粒:喷房粉尘、粉末受潮或挂具带入杂屑。需保持喷房洁净、粉末密封存放、挂具定期清理。
- 色差:不同批次粉末与炉温波动造成。应同批同色生产并稳定炉温曲线。
- 附着力不足:前处理不彻底或水洗水质差。需检查除油效果与水洗电导率。
四、检验
成品按批次检测膜厚、附着力(划格或百格法)、颜色对照与外观全检,合格后贴膜包装。通过稳定的前处理与固化控制,该类外观件的喷塑合格率可保持在较高水平。